


針織圓機圍繞著旋轉的圓筒連續地將紗線變成織物,其速度使得操作員幾乎沒有時間做出反應。一次計劃外的停機可能會造成數百公斤的生產損失,而僅在染整後發現的缺陷所造成的損失比停機時間本身還要高。很少有失敗是從失敗開始的。它們開始於張力的微小變化、針不再完全打開、或送料器位置不正確。
大多數針織圓機問題分為六類:針和針床故障、掉針和漏針、斷紗和張力故障、織物缺陷、機械和驅動故障以及潤滑或電氣故障。幾乎所有這些都會發出早期預警,並且絕大多數都是透過系統檢查、正確設定和定期維護而不是更換主要部件來糾正的。
本指南解釋了每個系列的行為方式,並列出了保持機器正常生產的故障排除順序和維護例程。

最常報告的故障是斷針和磨損、掉針和漏針、張力不正確導致的斷紗、織物孔和垂直線、針跡密度不均勻、振動以及潤滑、棉絨或感測器問題引起的停機。針和紗疵導致大多數計劃外停機,而織物缺陷則導致大部分品質損失。
針織大圓機 由 五個系統組成:織針和針床、三角和沈降片、餵紗系統、取下系統以及驅動和控制系統。任何一個缺陷都會先出現在織物上,因為織物記錄了機器縫製的每一針。
故障族 | 典型症狀 | 第一個要檢查的組件 |
針和針床 | 斷針、破洞、垂直線、在一處重複出現的缺陷 | 機針狀態、針槽、凸輪軌道 |
斷線和漏針 | 織物上的孔洞、梯子、圖案中的間隙 | 針舌、沉降片、選針 |
餵紗及張力 | 密度不均、斷紗、線圈鬆脫、重量漂移 | 紗道、張力裝置、餵紗帶 |
織物疵點 | 橫桿、螺旋、油痕、重量或寬度偏離目標 | 線跡凸輪、紗線批次、取下 |
機械與控制 | 振動、過熱、誤停、絨毛堆積 | 皮帶張力、油設定、感應器 |
四個班級在場上的表現各不相同。機械和磨損故障緩慢發展並在同一位置重複出現。紗線和餵入故障會影響每一針,因此它們會顯示在整個織物寬度上。控制、感測器和潤滑故障是間歇性的。國際標準 針織機詞彙和分類的 透過織針排列來區分機器,從而區分圓機和橫機。
針是機器中負載最重的零件,也是最先磨損的零件。磨損、彎曲或斷裂的機針無法乾淨地固定線圈,因此會產生漏針、破洞和垂直線,而斷裂會損壞針筒凹槽和相鄰的機針。在同一位置重複斷裂通常表示是機械原因。
針在槽中高速運行,每轉一圈都由凸輪驅動,並吸收穿過旋梭的紗線的摩擦力。解釋 織針執行的成圈循環 了其中的原因:織針清除舊線圈,接收新紗線,然後脫線,並且舌片必須在正確的時刻打開和關閉。
破損模式 | 最可能的原因 |
隨機,遍及整個圓柱體 | 潤滑不足、油錯誤或針批次不良 |
同一位置,重複 | 凹槽損壞、凸輪磨損或針床上仍有彎曲的針 |
集中在一側 | 該部分的水平不均勻或沉降片磨損 |
一次多針 | 編織區域有異物或棉絨 |
針舌和旋梭故障是最常見的機針故障。即使針體完好,黏住或無法返回的舌片也無法保持線圈,毛邊或扁平的旋梭會夾住紗線並導致斷裂。槽損壞更嚴重,因為針筒和針盤定位每根織針,單個損壞的槽不斷地損壞新針,因此 大面積磨損或機構彎曲的 針織機針筒需要專業人員處理。
當針無法保持已經形成的線圈時,就會發生掉針,而當沒有選擇針或根本不移動針時,就會發生漏針。落針在同一位置重複,並在織物上形成梯子。漏針是選擇或控制故障,因此它們遵循圖案。
經常斷線的機器通常有閂鎖無法關閉、紗線未正確放入旋梭、沉降片磨損或拆線張力太低而無法固定線圈。
安全停止機器並標記缺陷位置。
檢查針及其鎖舌,更換任何不能自由移動的零件。
檢查該部分的沉降片。
追蹤從捲裝到餵紗器的紗線路徑。
驗證紗線張力和針跡長度,然後進行短針織測試。
單面針織圓機 上的掉針 通常可以追溯到單一組件,因為一組針織給織物帶來的公差很小。
機器持續漏針是因為它無法選擇正確的針,因此原因在於選擇系統、花樣程序或驅動選針器的訊號,而不是針和紗線的接觸。
選針器和選針片必須在其槽中自由移動,因為選針器卡住或凸輪失準會使針處於錯誤的軌道中。遵循設計的漏針是控製或選擇問題,而忽略設計的漏針則是機械問題。

紗線斷頭和張力故障是密度不均勻、重量變化和生產停止的主要原因。其根源在於張力裝置調整不當、槽形導紗器、紗道中的棉絮、捲裝退繞不良或紗線不適合機器規格和運行速度。
張力觸及每一針,因此微小的偏差會影響整個捲筒。高張力會拉伸紗線並加速針磨損,而低張力會阻止形成穩定的線圈並留下鬆散、不規則的針跡。
餵紗器必須以恆定的速度輸送紗線,並在紗線未到達時停止機器。導紗器隨著紗線的運動逐漸形成凹槽,因此應視為磨損部件。紗線 張力器 不再保持一致的設置,或停止運動感測器髒了且過於敏感,會產生看起來自發的停止。
織物缺陷是機器其他部位故障的明顯結果,因此最好將其視為證據。破洞通常來自於針或紗疵、一根損壞的針或餵紗器造成的垂直線、餵紗器之間張力不均造成的密度不均勻以及筒子架上混合紗線批次的色帶。
缺點 | 可能的原因 |
洞 | 紗線弱或細、張力太高、針舌損壞、針跡太緊 |
垂直線 | 針頭磨損或彎曲、1 個餵紗器不均勻、1 個編織部分有問題 |
密度不均勻 | 送佈器之間的線跡凸輪設定不同、送布帶打滑、機針磨損 |
巴雷 | 紗線批次混雜,餵紗器間餵紗張力不均勻 |
螺旋和油污 | 高捻紗活潑、單面導紗器過多、潤滑過度、漏紗 |
雙面 針織圓機 在針盤中添加了第二組針,因此任何一組針都可能產生缺陷。
螺旋狀表現為傾斜而不是筆直的條紋,並且服裝在第一次洗滌後從織物扭曲中剪裁而成。原因通常是紗線撚度與針織動作的幾何形狀相結合,因此請使用具有合適撚度水平的紗線並商定可補償的整理路線。橫條則不同:由於紗架上的紗線批次混合或餵紗器之間的餵入張力不均勻而導致色調略有不同的水平條帶,並且由於只有在染色後才變得明顯,因此可以通過紗線批次紀律進行控制。回顧 沉降片和凸輪等 針織元件的術語和行為是值得的,因為錯誤命名的組件會導致對錯誤部件的調整。
振動和過熱告訴操作員某些東西鬆動、未對準、潤滑不足或過載,兩者都應被視為停止信號,因為繼續運行會將微小的調整轉化為軸承、軸或凸輪損壞。
皮帶張力很容易不受控制。鬆散的皮帶打滑,會導致織物不均勻和皮帶快速磨損,而過緊的皮帶則會給馬達軸承、主軸和皮帶輪帶來負載。用量規而不是感覺來檢查張力,並確認滑輪是否對準。不水平的機器在滾筒的一側負載更重,並將缺陷集中在織物的一側。
潤滑失敗有三種情況:油太少、油太多或油不對。潤滑不足會增加摩擦和熱量;過度潤滑會在織物上產生油污並吸引絨毛;錯誤的油會攻擊密封件並積聚在針織區域。油管堵塞會使一些點缺油,而另一些點則被淹沒,因此應驗證每個油點是否有油。棉絨是問題的另一半,因為纖維會積聚在送絲器和針周圍,並在鼓風機不工作時幹擾循環週期,因此 應按同一時間表檢查收集棉絨的組件(例如 刷架) 。
電氣和感測器故障會導致大部分突然停止,因為它們是間歇性的。紡織車間結合了絨毛、濕度和振動,灰塵感測器、鬆動的連接器或腐蝕的觸點在大多數情況下都能正常工作,但在最糟糕的時刻會產生錯誤訊號。
通常的罪魁禍首是斷紗停止運動(當張力臂因紗線斷裂或捲裝用完而升起時)、檢針器、吹風機和餵紗器電磁閥。髒的停止運動感測器會在紗線完好無損的情況下停止機器,操作員學會在不進行調查的情況下重新啟動,這是真正的風險,因為同一個感測器最終會錯過真正的故障。
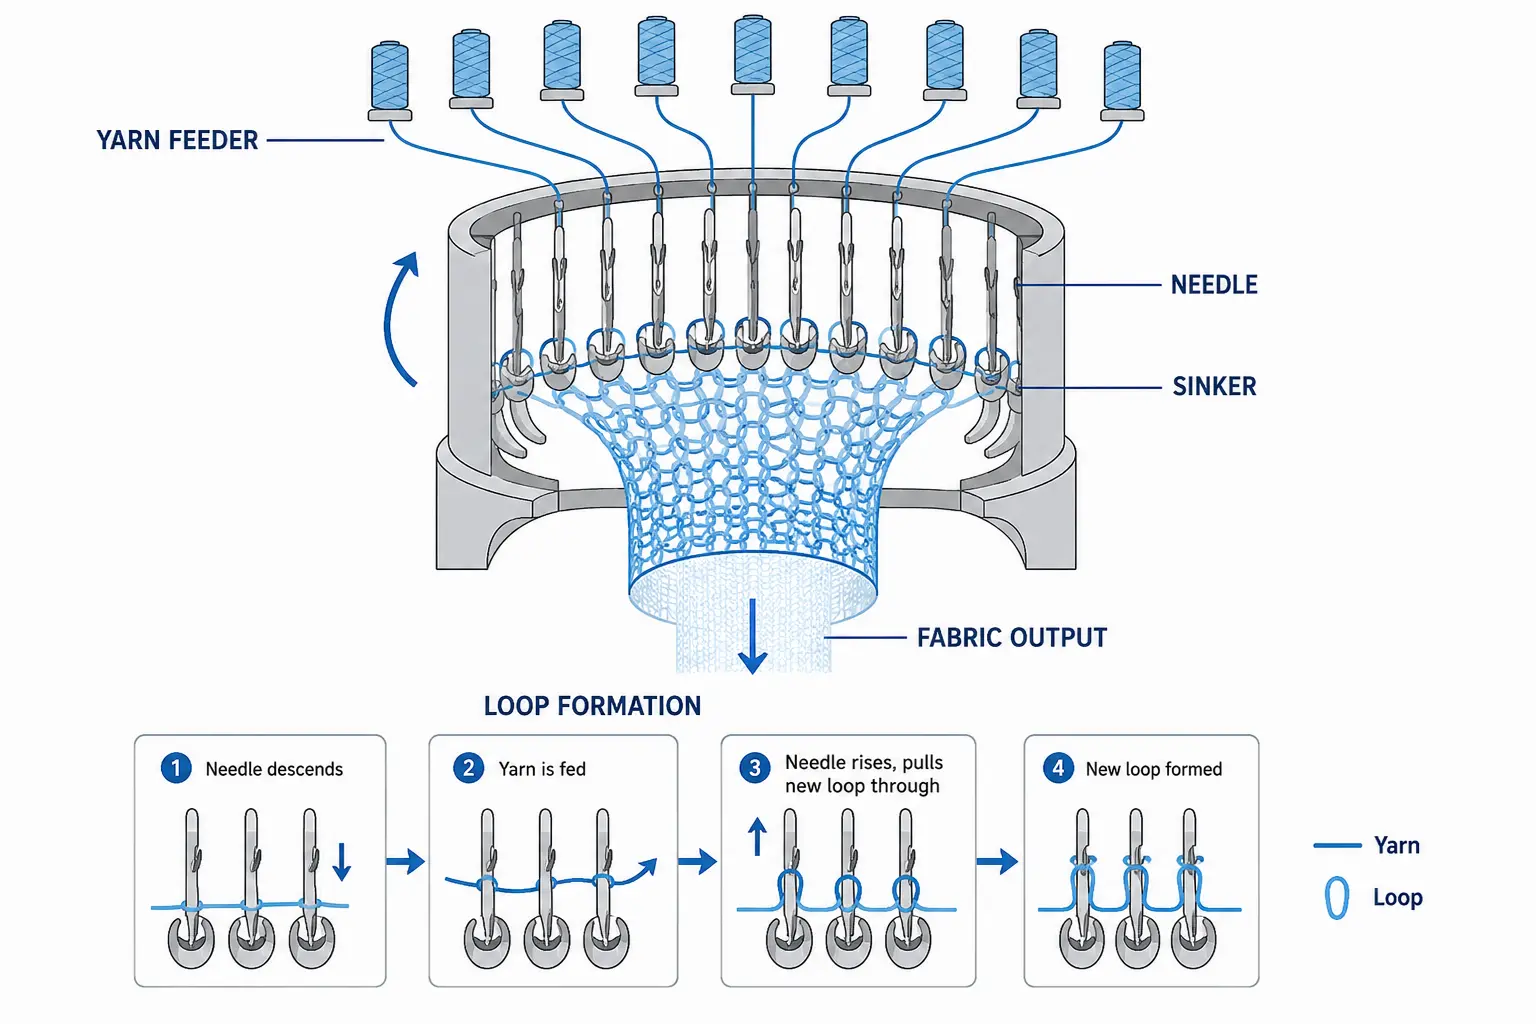
結構化序列比隨機調整更有效。停止機器,識別故障出現的位置,讀取警報,從缺陷向外按順序檢查組件,一次更改一個設置,並在恢復全面生產之前進行短暫的測試編織。
安全停止機器並記錄磁碟區上缺陷的位置。
閱讀警報訊息並檢查其指定的位置。
檢查織物並注意缺陷是否在同一位置重複出現。
檢查針、針舌和相關凸輪區域。
追蹤從卷裝通過導紗器到餵紗器的紗線路徑。
驗證紗線張力並將每個餵紗器與其他餵紗器進行比較。
檢查針跡長度、速度和取下設置,然後製作短的測試針織。
重新開始生產前,記錄故障、原因和糾正措施。
大多數重複出現的問題在解決之前都會被記錄下來,因此記錄機器、紗線批次、缺陷位置和校正將單獨的維修變成可以校正而不是修補的模式。
預防性維護是減少針織圓機故障的最具成本效益的方法,因為它可以在磨損的零件、污染的感測器和潤滑問題導致停機之前解決它們。
間隔 | 維護任務 |
日常的 | 檢查針和編織區域,檢查油位和流量,清潔工作區域,在生產前驗證停止動作 |
每週 | 清潔針床、針筒和凸輪區域,檢查皮帶張力,檢查導軌和張力裝置,清潔感測器和鼓風機 |
每月和每年 | 檢查沉降片、凸輪和選擇器組件,驗證所有送料器的線跡設置,檢查平整和螺栓,並安排對氣缸、轉盤和傳動系統進行專業檢查並更換易損件 |
保持經常更換的 針織圓機備件庫存 是同一計劃的一部分,因為等待針組的機器正在因可預見的原因而失去生產。
當故障僅限於可更換零件並且機器在其他方面完好時,維修通常是正確的決定。當故障反覆擾亂生產、正確維修後相同的故障再次出現、或維護成本接近機器的價值時,更換或升級就成為更好的選擇。
因素 | 修理現有機器 | 更換或升級 |
即時成本 | 較低,僅限於零件和勞動力 | 初始投資較高 |
長期可靠性 | 隨著組件老化而下降 | 由新組件恢復 |
如果檢查凹槽和凸輪後針仍然斷線,檢查皮帶和緊固件後繼續出現異常噪音或振動,或重複出現相同的警報,請致電技術支援。
如果同一故障在多台機器或多件物品上出現,則機器通常不是原因。將紗線運行在針距的實際視窗之外,或運行速度高於織物結構允許的速度,會產生無法調整消除的缺陷。因此,機器規格在購買前很重要,因為隔距、直徑、餵紗器支數和可用紗線設定了可靠生產的實際界限。沒有一台機器適合所有工廠,但與特定產品系列相符且具有實際維護能力的機器將具有最低的長期故障率。

針織大圓機在更換紗線批次後能否立即全速運轉?
否。以較低的速度引入新批次並仔細檢查第一卷,因為不同批次之間的撚度、支數變化和纖維脫落情況不同,並且會改變線圈行為。確認第一卷的線跡長度和送料張力可防止整批產品出現僅在精加工後才出現的缺陷。
受污染的感測器多久會成為生產問題?
它通常會在導致漏檢之前很久就導致誤報。當紗線完好無損時,佈滿灰塵的感測器會停止機器,操作員學會在不進行調查的情況下重新啟動,而這種習慣才是真正的風險,因為同一個感測器最終會錯過真正的故障。
單獨更換磨損的針頭還是成套更換比較便宜?
就直接成本而言,而不是在布料品質方面。不同年齡的針形成的線圈尺寸略有不同,因此將新針與舊針混合會導緻密度變化,這種變化在染色後變得可見。如果某個部分出現一般磨損,則更換整套即可恢復均勻的環路形成。

